Abstrakti:Termosähköisestä jäähdytystekniikasta on tullut välttämätön mikroelektroniikan, optisen viestinnän ja lääketieteellisten laitteiden lämmönhallinnassa. Kuitenkin minkä tahansa TEC-moduulin suorituskyvyn katto määräytyy lopulta sen materiaalin mukaan. Tässä artikkelissa tarkastellaan miksiSuulakepuristetut lämpösähköiset materiaalitovat nousseet ylivertaiseksi vaihtoehdoksi tavanomaisille vyöhykesulatusharkille, jotka keskittyvät niiden tiheään teksturoituun mikrorakenteeseen, parantuneeseen mekaaniseen lujuuteen ja kriittiseen kykyyn tukea lastujen paksuutta 0,2 mm:iin asti. Valmistusprosessien, mekaanisten ominaisuuksien tietojen ja sovellusten tapaustutkimusten vertailevan analyysin avulla keskustelu osoittaa, kuinka suulakepuristustekniikka yhdistää pitkäaikaisen kompromissin lämpösähköisen tehokkuuden ja mekaanisen kestävyyden välillä.
- Mikä tekee suulakepuristetuista lämpösähköisistä materiaaleista erilaisia vyöhykesulamisvaihtoehdoista?
- Kuinka ekstruusioprosessi luo tiheän teksturoidun rakenteen?
- Miksi mekaaniset ominaisuudet määräävät TEC-moduulin vähimmäiskoon
- 0,2 mm:n kynnys: mahdollistaa erittäin ohuiden lastujen valmistuksen
- Sovellukset, jotka vaativat suulakepuristettuja lämpösähköisiä materiaaleja
- Harkosta moduuliin: valmistuskyky ja laadunvalvonta
- Usein kysytyt kysymykset
Mikä tekee suulakepuristetuista lämpösähköisistä materiaaleista erilaisia vyöhykesulamisvaihtoehdoista?
Valinta suulakepuristuksen ja vyöhykesulatuksen välillä ei ole pelkästään tuotannon mieltymyskysymys. Se määrittää koko loppupään lämpösähköisten jäähdyttimien valmistustyön – siitä kuinka harkot leikataan kiekoiksi, kuinka ohuiksi kiekot voidaan jauhaa ja kuinka moni selviää kuutioinnista ilman murtumista.
Vyöhykesulatus on pitkään ollut mittapuu erittäin puhtaiden Bi2Te3-pohjaisten yksittäiskiteiden valmistuksessa. Suuntautuva jähmettymisprosessi kohdistaa jyvät kasvuakselia pitkin, mikä tarjoaa erinomaisen kantajan liikkuvuuden. Kuitenkin juuri tämä linjaus luo rakenteellisen haavoittuvuuden. Bi₂Te3 -kiteet halkeavat helposti perustasoa pitkin, mikä tarkoittaa, että leikkauksen, ohentamisen ja kokoonpanon aikana materiaali on alttiina lohkeamiselle ja delaminaatiolle – varsinkin kun tavoitepaksuus putoaa alle 0,5 mm.
Ekstruusiokäsittely etenee täysin eri tavalla. Alkaen mekaanisesti seostetuista tai esipuristetuista jauheista, materiaali pakotetaan suuttimen läpi korotetussa lämpötilassa, jolloin se altistuu vakavalle plastiselle muodonmuutokselle. Tämä muodonmuutos ei pelkästään muokkaa materiaalia; se rakentaa uudelleen sisäisen jyväarkkitehtuurin. Tuloksena on tiheä, hienorakeinen runko, jolla on kontrolloitu kristallografinen rakenne – sellainen, joka säilyttää Bi2Te₃:n anisotrooppisen kuljetuksen edut ja parantaa samalla dramaattisesti mekaanista eheyttä.
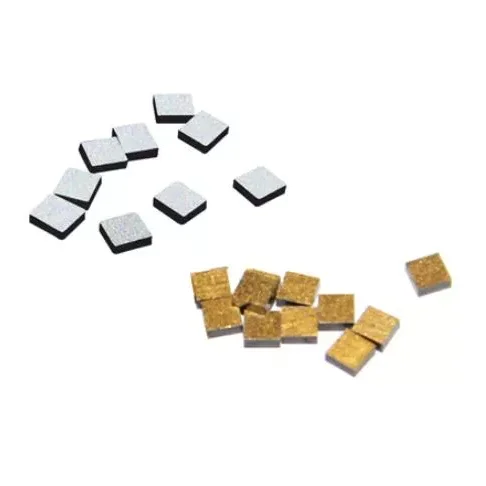
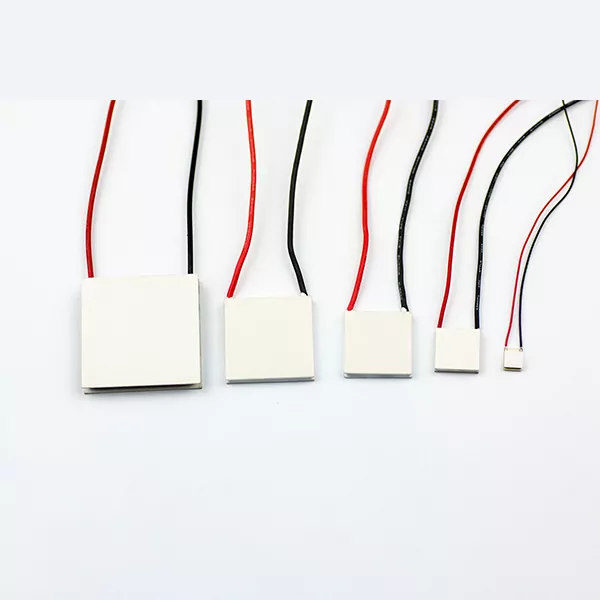
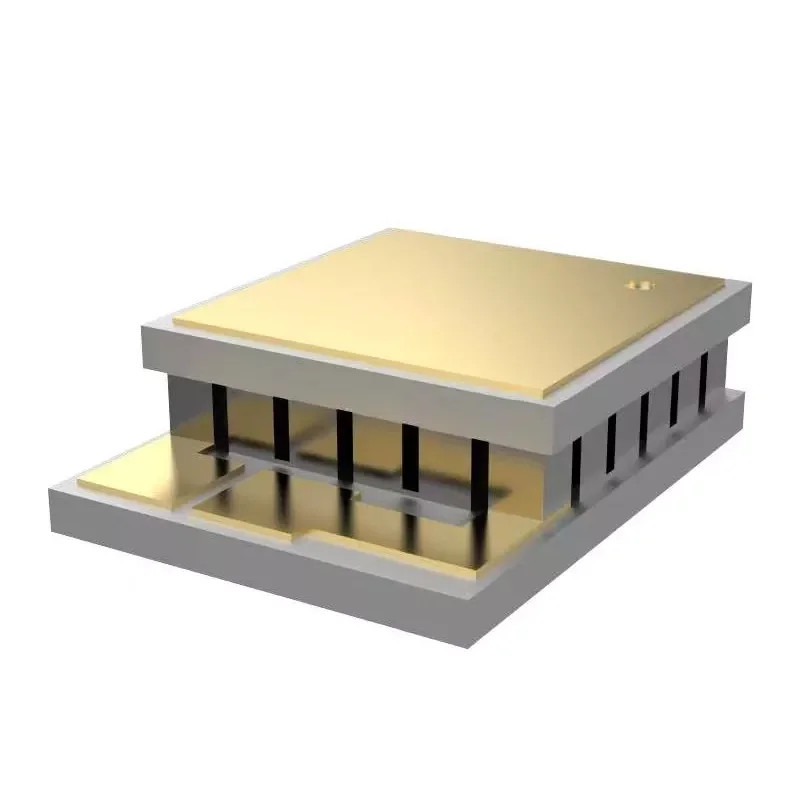
Käytännön seuraus on merkittävä. Kun vyöhykkeellä sulaneet harkot voivat tuottaa hyväksyttävää suorituskykyä standardeissa TEC-moduuleissa, joiden jalkakorkeus on 1,0–1,5 mm, suulakepuristetut materiaalit avaavat oven moduuliarkkitehtuureille, jotka olivat aiemmin epäkäytännöllisiä: mikro-TEC:t, joiden jalkakorkeus on 0,2 mm, monivaiheiset kaskadit, jotka vaativat tarkan valokuvausratkaisun, ja ohutkalvon jäähdytyslaitteita jokaisessa elementissä.
Kuinka ekstruusioprosessi luo tiheän teksturoidun rakenteen?
Suulakepuristuksen aikana tapahtuvan mikrorakenteen muutoksen ymmärtäminen on välttämätöntä, jotta voidaan ymmärtää, miksi nämä materiaalit käyttäytyvät eri tavalla jatkokäsittelyssä. Mekanismi on juurtunut dynaamiseen uudelleenkiteytymiseen – prosessiin, jossa rakeet ydintyvät ja kasvavat uudelleen materiaalin muodonmuutoksen aikana.
Viljan jalostus muovin muodonmuutoksen avulla
Kuumaekstruusion aikana työkappale kokee voimakasta leikkausjännitystä kulkiessaan muotin läpi. Tämä jännitysenergia ajaa dynaamista uudelleenkiteytymistä ja korvaa alkuperäisen karkean raerakenteen jalostetulla, tasaakselisella tai hieman pitkänomaisella raeverkostolla. Kuumaekstruusiolla valmistettujen p-tyypin Bi2Te3-pohjaisten yhdisteiden tutkimus on osoittanut, että ekstruusionopeus ohjaa suoraan uudelleenkiteytymisen ja rakeiden kasvun välistä tasapainoa. Ohjatulla nopeudella 1,0 mm/min voidaan saavuttaa jopa 1,53 μm:n keskimääräisiä raekokoja, joihin liittyy suuri tiheys matalakulmaisia raerajoja.
Nämä matalan kulman rajat ovat kriittisiä. Toisin kuin suuren kulman rajat, jotka sirottavat varauksenkuljettajia ja heikentävät sähkönjohtavuutta, matalakulmaiset rajat säilyttävät kantoaallon liikkuvuuden samalla kun ne edistävät fononien sirontaa - mikä vähentää hilan lämmönjohtavuutta. Tämä kaksoistoiminto mahdollistaa suulakepuristettujen materiaalien lämpösähköisen suorituskyvyn säilyttämisen vyöhykkeellä sulaneiden vastineiden kanssa samalla, kun ne saavuttavat huomattavan mekaanisen lujuuden.
Tekstuurin hallinta ja anisotropian hallinta
Bi2Te3 on kerrosmateriaali, ja sen lämpösähköiset ominaisuudet ovat vahvasti anisotrooppisia. Tasossa oleva suunta (suoraan c-akseliin nähden) osoittaa paljon suurempaa kantoaallon liikkuvuutta kuin poikkitason suunta. Ekstruusiokäsittely hyödyntää tätä anisotropiaa kohdistamalla c-akselin ensisijaisesti ekstruusiosuuntaan, jolloin syntyy niin sanottu kuiturakenne.
Tekstuurin aste kvantifioidaan orientaatiokertoimella F, joka vaihtelee välillä 0 (satunnainen) 1:een (täysin kohdistettu). Suulakepuristuslämpötilan ja -nopeuden huolellisella ohjauksella p-tyypin materiaaleissa on saavutettu F-arvot 0,28–0,41. N-tyypin Bi2Te3:lla ekstruusiosuunnan kohdistamisen alkuperäisen tasossa olevan tekstuurin kanssa on osoitettu vähintään kaksinkertaiseksi tekstuurin asteen, mikä tuottaa huoneenlämmössä 263 cm²V-¹s-1 ja tehokertoimet lähestyvät 47,3 μWcm-¹K-2.
Sisäisten rakenteiden vertailu
| Vertailukohde | Suulakepuristetut Bi2Te3-Sb2Te3 -materiaalit | Perinteiset vyöhykesulatusmateriaalit |
|---|---|---|
| Sisäinen rakenne | Tiheä teksturoitu rakenne | Suunnattu kiderakenne |
| Mekaaninen käsittely | Suurempi vastus katkaisun ja harvennuksen aikana | Herkempi pilkkoutumiseen liittyville vaurioille |
| Ohut lastujen valmistus | Tukee 0,2 mm ohuita TEC-komponentteja | Vaikeampi erittäin ohuelle käsittelylle |
| Materiaalin johdonmukaisuus | Hallittu tekstuurin tasaisuus | Riippuu kiteen kasvuolosuhteista |
| Sovellukset | Micro TEC, monivaiheinen TEC, tarkkuusjäähdytys | Perinteiset TEC-sovellukset |
Miksi mekaaniset ominaisuudet määräävät TEC-moduulin vähimmäiskoon
Termosähköisessä jäähdyttimen suunnittelussa yksinkertainen suhde määrää, kuinka pieneksi moduuli voi tulla: jalan vähimmäiskorkeutta rajoittaa materiaalin mekaaninen lujuus. Poikkipinta-alaansa nähden liian ohut lämpösähköinen jalka murtuu juottamisen, kuutioimisen tai lämpösyklin aikana. Tämä ei ole teoreettinen huolenaihe – se on TEC:n miniatyrisoinnin ensisijainen pullonkaula.
Ekstruusioprosessi vastaa suoraan tähän rajoitteeseen. Raekokoa jalostamalla ja suuritiheyksisiä dislokaatioita ottamalla käyttöön suulakepuristus lisää merkittävästi sekä puristus- että leikkauslujuutta vyöhykesulaan verrattuna.
N-tyypin ja P-tyypin mekaaniset ominaisuusprofiilit
| Mekaaninen ominaisuus | N-tyypin materiaali | P-tyypin materiaali |
|---|---|---|
| Puristuslujuus (MPa) | 54.0 | 66.0 |
| Leikkauslujuus (MPa) | 16.0 | 21.0 |
| Youngin moduuli (GPa) | 47.0 | 42.0 |
| Poissonin suhde | 0.30 | 0.30 |
Nämä arvot edustavat huomattavaa marginaalia verrattuna siihen, mitä tyypillisesti vaaditaan ohuen sirun käsittelyyn. Kontekstia varten on raportoitu kuumasuulakepuristettujen p-tyyppisten Bi₂Te₃-pohjaisten yhdisteiden puristuslujuudet saavuttavat 189–226 MPa ja taivutuslujuudet 126–139 MPa ekstruusioolosuhteista riippuen. Nämä parannetut ominaisuudet tekevät mahdolliseksi leikata jopa 100 × 100 × 200 μm³:n kokoisia mikrohiukkasia ilman murtumista.
Lämpöpyöräilyn luotettavuus
Mekaaninen lujuus säätelee myös pitkän aikavälin luotettavuutta lämpökierron aikana. Kun TEC-moduuli toimii, lämpösähköiset jalat kokevat toistuvia lämmitys- ja jäähdytysjaksoja. Raerajat toimivat heikkoina kohtina, joissa mikrohalkeamat voivat ydintyä ja levitä. Suulakepuristuksen tuottama hienorakeinen, tiiviisti sidottu rakenne jakaa lämpöjännitykset tasaisemmin kuin vyöhykesulan materiaalin halkeamisaltis kiderakenne, mikä parantaa kestävyyttä syklistä väsymistä vastaan.
0,2 mm:n kynnys: mahdollistaa erittäin ohuiden lastujen valmistuksen
Kyky käsitellä lämpösähköistä materiaalia 0,2 mm:n paksuuteen ei ole pelkkä valmistuksen uteliaisuus – se on mahdollistava teknologia uuden sukupolven kompaktien jäähdytyslaitteiden takana. Tällä paksuudella lämpösähköisen jalan korkeus-leveyssuhde lähestyy 1:1 tyypillisillä elementtigeometrioilla, mikä tarkoittaa, että rakenteellinen kuorma kokoonpanon aikana on pääasiassa puristavaa eikä taipunut.
Kolme tekijää tekevät suulakepuristamisesta mahdollistavan prosessin tälle paksuusjärjestelmälle.
Vähentynyt pilkkoutumisherkkyys
Vyöhykkeellä sulatettu Bi2Te₃ lohkeaa helposti perustasoa pitkin. Kun kiekkoa ohennetaan alle noin 0,5 mm, pienetkin käsittelyjännitykset voivat aiheuttaa halkeamia, jotka leviävät koko elementin läpi. Ekstruusioprosessi häiritsee tätä halkeamisreittiä tuomalla sisään väärin suunnattuja rakeita ja matalakulmaisia rajoja, jotka ohjaavat halkeaman etenemistä. Tuloksena on materiaali, joka kestää mekaanista väärinkäyttöä kuutioinnissa, poiminta- ja paikkakokoonpanossa ja juottamisessa ilman katastrofaalista murtumaa.
Hallittu rakenne tasaiseen kuutiointiin
Monielementti-TEC-moduuleissa jokaisella jalalla on oltava lähes identtiset sähköiset ja lämpöominaisuudet. Jos tekstuurin suunta vaihtelee elementtikohtaisesti, moduulin jäähdytystehosta tulee arvaamaton. Ekstruusio tuottaa harkkoja, joiden rakenne on tasainen koko pituudeltaan, mikä varmistaa, että saman harkon eri kohdista leikatut elementit osoittavat yhdenmukaisia ominaisuuksia. Tämä yhtenäisyys on erityisen tärkeää monivaiheisissa TEC-kokoonpanoissa, joissa satojen elementtien on toimittava lämpötasapainossa.
Prosessointilaitteiden yhteensopivuus
Ekstrudoidun materiaalin mekaaninen lujuus vaikuttaa myös loppupään laitteiden valintaan. Koska materiaali kestää halkeilua, valmistajat voivat käyttää suurempia syöttönopeuksia kiekkojen ja kuutioiden aikana, mikä vähentää käsittelyaikaa ja kustannuksia. Samoin automatisoidut poiminta-ja-paikkajärjestelmät voivat käsitellä ohuempia elementtejä pienemmällä rikkoutumisriskillä, mikä mahdollistaa tehokkaamman kokoonpanolinjan.
Sovellukset, jotka vaativat suulakepuristettuja lämpösähköisiä materiaaleja
Suulakepuristuksen tekniset edut muuttuvat konkreettisiksi eduiksi useilla sovellusalueilla, joissa ohuet, luotettavat lämpösähköiset elementit ovat välttämättömiä.
Optinen tiedonsiirto ja laserdiodijäähdytys
Optiset lähetin- ja laserdiodit ovat erittäin herkkiä lämpötilalle. Aallonpituuden poikkeama, alentunut lähtöteho ja kiihtynyt heikkeneminen johtuvat kaikki riittämättömästä lämmönsäädöstä. Esimerkiksi 5G-optisissa moduuleissa lämpösähköisten jäähdyttimien on ylläpidettävä lasersirun lämpötila tiukoissa toleransseissa samalla kun ne mahtuvat millimetreinä mitattuihin pakkauksiin.
0,2 mm:n ohut siru tukee suoraan tätä vaatimusta. Kuumaekstrudoidut Bi₂Te3 -pohjaiset lämpösähköiset materiaalit on validoitu optisten moduulien sovelluksissa, mikä osoittaa tehokkaan fotonisirun lämpötilan hallinnan, joka on mahdollista integroida tietoliikenne-, laser- ja infrapunajärjestelmiin. Materiaalin korkea puristuslujuus varmistaa, että lämpösähköiset jalat selviävät lähetin-vastaanottimien valmistuksessa käytettävistä juotos- ja kokoonpanoprosesseista, joissa lämpölaajenemisen epäsuhta murtaisi heikompia materiaaleja.
Monivaiheiset TEC-rakenteet
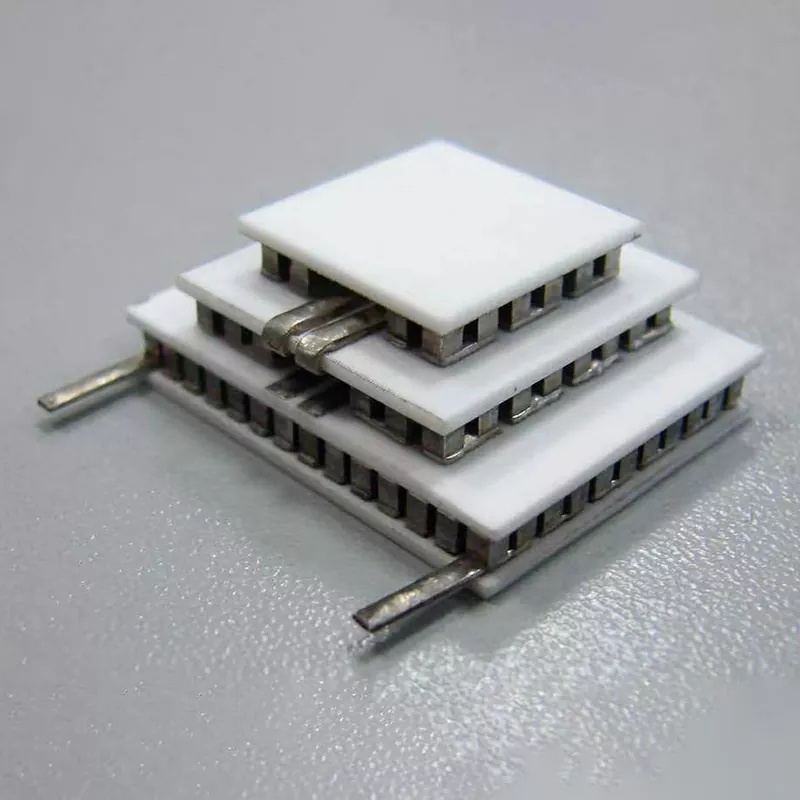
Monivaiheiset lämpösähköiset jäähdyttimet pinoavat useita kerroksia lämpösähköisiä elementtejä saavuttaakseen lämpötilaerot, joita yksittäinen vaihe ei voi saavuttaa. Jokainen lisävaihe lisää lämpöpumppukapasiteettia ja saavutettavaa ΔT:tä, mutta tuo myös uusia mekaanisia haasteita. Ylemmissä vaiheissa olevien elementtien tulee olla ohuempia ja niiden tulee säilyttää suorituskyvyn johdonmukaisuus alemmissa vaiheissa olevien elementtien kanssa.
Ekstruusioteknologiaa on sovellettu erityisesti lämpösähköisten jalkojen valmistukseen solid-state-monivaihejäähdyttimille, jotka toimivat jopa noin 140 K:n lämpötiloissa. Suulakepuristetun materiaalin mekaaniset ominaisuudet – erityisesti sen murtumiskestävyys tiiviisti pakattujen monikerroksisten rakenteiden kokoonpanon aikana – tekevät näistä kaskadirakenteista valmistettaviksi.
Lääketieteellinen ja laboratoriolämpötilan valvonta
Termosähköisiä jäähdyttimiä käytetään laajalti lääketieteellisissä jäähdytysjärjestelmissä, laboratorioinstrumenteissa ja tutkimuslaitteissa, joissa tarkka lämpötilan säätö on kriittinen. Sovellukset vaihtelevat reagenssin stabiilisuuden ylläpitämisestä diagnostisissa laitteissa näytteen lämpötilan säätelyyn analyyttisissa instrumenteissa.
Näissä asetuksissa lämpösähköisen materiaalin tulee tarjota sekä lämpötehoa että pitkäaikaista luotettavuutta. Extruded Bi₂Te₃-Sb₂Te₃ materials offer the necessary combination: thermoelectric performance near room temperature comparable to zone-melted material, coupled with mechanical durability that ensures stable operation over thousands of thermal cycles.
Teollisuuden ja puolijohteiden lämmönhallinta
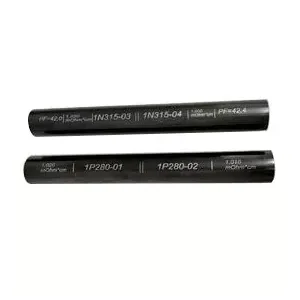
Suurihalkaisijaiset suulakepuristetut harkot – saatavana halkaisijaltaan jopa 35 mm ja pituuksina 120 mm tai 240 mm – palvelevat teollista TEC-tuotantoa, jossa tarvitaan suurempia jäähdytyselementtejä. Sovelluksia ovat puolijohdelaitteiden, elektronisten jäähdytysjärjestelmien ja teollisuuden lämpötilansäätölaitteiden paikallinen lämmönhallinta. Suulakepuristusprosessin skaalautuvuus antaa valmistajille mahdollisuuden tuottaa harkkoja sellaisissa määrissä, jotka olisivat epäkäytännöllisiä yksikiteisillä kasvatusmenetelmillä.
Harkosta moduuliin: valmistuskyky ja laadunvalvonta
Suulakepuristettujen lämpösähköisten materiaalien valmistaminen vaatii integroitua valmistustapaa, joka kattaa materiaalin valmistelun, ekstruusiokäsittelyn, elementtien valmistuksen ja moduulien kokoonpanon. Jokaista vaihetta on ohjattava niiden mikrorakenteen ominaisuuksien säilyttämiseksi, jotka antavat suulakepuristetuille materiaaleille niiden suorituskykyetut.
Materiaalin valmistelu ja ekstruusio
Prosessi alkaa Bi2Te3-Sb2Te3-kiinteiden liuoskoostumusten valmistamisella stökiömetrian ja seostusainetasojen huolellisella valvonnalla halutun kantajatyypin ja pitoisuuden saavuttamiseksi. Valmistettu materiaali sitten tiivistetään ja ekstrudoidaan kontrolloidussa lämpötilassa ja jännitysnopeuden olosuhteissa. Ekstruusioparametrit - lämpötila, nopeus ja pelkistyssuhde - määrittävät raekoon, tekstuurin intensiteetin ja virhetiheyden, jotka kaikki vaikuttavat lämpösähköisiin ja mekaanisiin ominaisuuksiin.
Elementtien käsittely ja kokoonpano
Suulakepuristuksen jälkeen harkko käsitellään lämpösähköisiksi elementeiksi kiekoimalla, kuutioimalla ja pintakäsittelyllä. Suulakepuristetun materiaalin parannettu mekaaninen lujuus mahdollistaa aggressiivisen ohentamisen 0,2 mm:iin ja tarkan kuutioimisen suurella saannolla. Sitten elementit metalloidaan, juotetaan ja kootaan moduuleiksi. Laadunvarmistus sisältää mittatarkastuksen, sähköisten ominaisuuksien mittauksen ja lämpösuorituskyvyn testauksen.
Valmistuslaitteet
Täydellinen tuotantolinja suulakepuristetuille lämpösähköisille materiaaleille ja moduuleille sisältää:
- Tinakastouuni: Elementin päiden juotospinnoitukseen
- Tärinä keinuva muottikone: Tarkkaan elementtien sijoitteluun
- Hitsauskone: Sähköliitäntään
- Uuni: kovettumiseen ja lämpökäsittelyyn
- Annostelukone: Liimakäyttöön
- Automaattinen tiivistyskone: Moduulien kapselointiin
- Leikkuukone: vohvelointiin ja kuutioimiseen
- Kiinteytyskone: Juotosliitoksen muodostamiseen
- Reflow-juottolaitteet: Erittäin luotettavaan juottamiseen
- Täysautomaattinen painokone: Metallointikuvioihin
Usein kysytyt kysymykset
Mikä on ekstruusion ensisijainen etu lämpösähköisten materiaalien vyöhykesulatukseen verrattuna?
Ekstruusio tuottaa tiheän, hienorakeisen teksturoidun rakenteen, joka tarjoaa vyöhykkeellä sulaneita yksittäiskiteitä parempi mekaaninen lujuus. Tämä lujuusetu mahdollistaa käsittelyn ohuempiin mittoihin – jopa 0,2 mm:iin – murtumatta leikkaamisen, ohentamisen tai kokoonpanon aikana, samalla kun lämpösähköinen suorituskyky on kilpailukykyinen vyöhykesulan materiaalin kanssa.
Voivatko ekstrudoidut lämpösähköiset materiaalit vastata yksittäisten kiteiden lämpösähköistä suorituskykyä?
Kyllä. Kontrolloidun tekstuurin orientoinnin ja rakeiden hienostamisen ansiosta suulakepuristetut Bi2Te3-pohjaiset materiaalit saavuttavat kantoaineen liikkuvuuden ja tehokertoimet, jotka ovat verrattavissa vyöhykkeellä sulatettuihin näytteisiin. Hienorakeinen rakenne lisää myös ylimääräistä fononien sirontaa, joka voi alentaa hilan lämmönjohtavuutta, mikä saattaa parantaa kokonaisarvoa.
Millaisia lastupaksuuksia voidaan valmistaa luotettavasti suulakepuristetuista harkoista?
Ekstrudoidut Bi2Te3-Sb2Te3 -materiaalit tukevat lämpösähköisten sirujen valmistusta 0,2 mm:n paksuuteen asti. Tämän ominaisuuden mahdollistavat materiaalin puristuslujuus (54–66 MPa) ja leikkauslujuus (16–21 MPa), jotka takaavat riittävän rakenteellisen eheyden erittäin ohutta käsittelyä ja automatisoitua kokoonpanoa varten.
Soveltuvatko suulakepuristetut materiaalit monivaiheisiin TEC-kokoonpanoihin?
Täysin. Monivaiheiset TEC:t vaativat tasaista suorituskykyä monilta elementeiltä ja mekaanista kestävyyttä pinoamisen aikana. Suulakepuristettujen materiaalien yhtenäinen rakenne ja korkea mekaaninen lujuus tekevät niistä hyvin sopivia näihin sovelluksiin, ja suulakepuristustekniikkaa on erityisesti sovellettu jalkojen valmistukseen monivaiheisiin jäähdyttimiin, jotka toimivat jopa ~140 K:n lämpötiloissa.
Mitkä harkon mitat ovat saatavilla ekstrudoiduille lämpösähköisille materiaaleille?
Suulakepuristetun harkon vakiomitat sisältävät pituudet 120 mm ja 240 mm ja halkaisijat 25 mm, 30 mm ja 35 mm. Nämä mitat tukevat sekä mikro-TEC-elementtituotantoa että suurempia teollisuuden jäähdytyskomponentteja.
Oletko valmis tutkimaan, kuinka suulakepuristetut lämpösähköiset materiaalit voivat parantaa TEC-tuotannon tuottoa ja mahdollistaa ohuempien laitearkkitehtuurien?
Ota yhteyttä